
Прегледи:0 Аутор:Уредник сајта Време објављивања: 2026-10-02 Порекло:Сите


Преносне кутлаче служе као главна артерија у ливењу под притиском и ливницама. Они померају растопљени метал из пећи за топљење директно у лончић или калуп. Чак и мање неефикасности током овог трансфера се брзо спајају. Губитак топлоте приморава оператере да прегреју главну пећ, трошећи енергију и деградирајући квалитет метала. Тешки алати изазивају озбиљан замор оператера и успоравају производне циклусе. Лош избор материјала доводи до контаминације гвожђем, што уништава легуре обојених метала попут алуминијума и цинка. Традиционални трансфер метала се у великој мери ослања на ливено гвожђе јер је познат и лако доступан. Међутим, модерно ливење захтева строжу контролу температуре и већу чистоћу метала. Брзи падови температуре између пећи и калупа остају упорни изазов. Морамо упоредити традиционално ливено гвожђе са модерним композитима од керамичких влакана. Ова техничка процена успоставља јасан оквир за одређивање која технологија даје најбољу оперативну поузданост, термичку стабилност и безбедносни профил за специфичне захтеве ливења.
Термичка ефикасност: Композити керамичких влакана нуде знатно нижу топлотну проводљивост од ливеног гвожђа, смањујући губитак температуре током преноса и снижавајући потребне температуре пећи за држање.
Ергономија и носивост: Керамички лонац за ливење обично тежи 40% до 60% мање од свог колеге од ливеног гвожђа, директно смањује замор оператера и смањује оптерећење корисног терета на аутоматизованим системима за аутоматско изливање.
Чистоћа метала: Керамички композитни материјали природно не влажу растопљени алуминијум и цинк, елиминишући ризик од сакупљања гвожђа (контаминације) и смањујући потребу за свакодневним заштитним премазима за прање.
Избор правог транспортног брода захтева строге метрике учинка. Ову одлуку не можете заснивати на навици. Морате проценити како посуда ступа у интеракцију са растопљеном купком, оператером и окружењем објекта. Успех у преносу растопљеног метала зависи од четири основна критеријума.
Истопљени метал брзо губи топлоту када је изложен амбијенталном ваздуху. Сама посуда за пренос делује као масивни хладњак. Када хладну или слабо изоловану кутлачу уроните у пећ, она одмах апсорбује топлотну енергију. Ово снижава температуру метала унутар посуде. Да би надокнадиле овај губитак, ливнице често прегревају своје пећи за држање. Прегревање доводи до озбиљних металуршких проблема. Код ливења алуминијума, више температуре експоненцијално повећавају апсорпцију водоника. Како се метал хлади у калупу, овај водоник се таложи, узрокујући порозност гаса у коначном ливењу. Одржавање константне температуре метала од урањања до изливања је примарни показатељ успеха. Желите да метал уђе у систем затварања на тачно циљаној температури без присиљавања одељења за топљење да ради пећи топлије него што је потребно.
Унакрсна контаминација уништава квалитет ливења. Обојени метали као што су алуминијум, цинк и магнезијум су високо реактивни у свом растопљеном стању. Када растопљени алуминијум дође у контакт са голим гвожђем, он делује као растварач и раствара гвожђе у растоп. Ова хемијска реакција ствара комплексна интерметална једињења гвожђе-алуминид, која се обично називају муљ. Ова једињења се манифестују као тврде тачке у финалном одливу алуминијума. Спречавање растварања гвожђа се не може преговарати. Посуда за пренос мора да одржава строги металуршки интегритет током свог радног века, обезбеђујући да хемија легуре остане тачно онаква каква је била када је напустила пећ за држање.
Ливнички рад је физички захтеван. Ручни оператери подижу, носе и сипају растопљени метал стотине пута у смени. Мртва тежина посуде за трансфер директно утиче на замор оператера. Тешки алати повећавају ризик од повреда које се понављају и смањује тачност поливања јер се оператери умарају пред крај смене. За аутоматизоване системе, тешке кутлаче напрежу роботске преносне руке. Сваки килограм тежине алата одузима се од расположивог капацитета носивости робота. Лакши бродови побољшавају безбедност, повећавају прецизност и продужавају животни век аутоматизоване опреме смањењем обртног момента на серво моторима током брзог успоравања.
Одржавање посуда за пренос захтева значајан рад. Традиционални алати захтевају свакодневно стругање, чишћење и поновно премазивање. Наношење ватросталних премаза за прање доводи до опасности од честица у ваздуху. Радници удишу прашину од боровог нитрида или коштаног пепела током фаза наношења и чишћења. Процес сушења троши додатну енергију и повезује подни простор. Успешно решење за трансфер минимизира ово свакодневно оптерећење одржавања. То би требало да смањи опасности из ваздуха и ослободи особље за одржавање за више техничких задатака, уместо да троши сате на припрему ручних алата за следећу смену.
Ливено гвожђе је деценијама доминирало подовима у ливницама. Пружа робусно, познато решење за померање растопљеног метала. Разумевање његових основних перформанси помаже да се разјасни зашто је и даље популаран и где леже његова ограничења у модерним, високо прецизним операцијама ливења.
Ливено гвожђе нуди изузетну механичку чврстоћу. Издржи агресивно руковање, случајне падове и тешке ударе о зидове пећи. Процес производње кутлача за гвожђе је добро успостављен, што значи да их ливнице лако могу набавити у различитим стандардизованим величинама. Међутим, ливено гвожђе има веома високу топлотну проводљивост. Брзо апсорбује топлоту из растопљеног метала, а затим ту топлоту зрачи напоље у окружење ливнице. Ова висока брзина преноса топлоте чини контролу температуре невероватно тешком током дугих циклуса сипања. Метал на ивици лонца хлади се брже од метала у центру, стварајући температурне градијенте који утичу на флуидност сипања.
Не можете користити голо ливено гвожђе за пренос обојених метала. Истопљени алуминијум ће се лемити директно на површину гвожђа. Да би се ово спречило, оператери морају нанети ватростални премаз за прање. Уобичајени премази укључују бор нитрид, коштани пепео или власничка керамика за прање. Овај премаз делује као физичка баријера. Спречава алуминијум да раствори гвожђе. Наношење овог премаза је свакодневни, обавезан посао. Руковаоци морају очистити лонац, прскати или четком на премаз и темељно га осушити пре употребе. Сваки зазор, огреботина или танка тачка на овом премазу доводи до тренутног преузимања гвожђа.
Упркос својој снази, ливено гвожђе се временом деградира. Континуирано излагање екстремним топлотним циклусима изазива топлотни замор. Гвожђе се шири и скупља, што на крају доводи до пуцања и савијања. Највише злостављања трпи усна кутлаче. Оператери стално стружу усну како би уклонили накупине шљаке и шљаке. Ово механичко стругање, у комбинацији са термичким ударом, деградира ивицу за изливање. Деградирана усна изазива турбулентно изливање. Турбулентно струјање уноси оксидне инклузије у калуп, што угрожава структурни интегритет ливеног дела.
Фаза одржавања | Опис задатка | Потребно време | Ниво опасности |
|---|---|---|---|
Пре-Схифт | Остругати стару шљаку, нанети средство за прање бор нитрида, осушити гориоником. | 30 - 45 минута | Висока (прашина у ваздуху, ризик од опекотина) |
Мид-Схифт | Проверите интегритет премаза на лицу места, поново нанесите прање на изгребана места. | 10 - 15 минута | Средње (изложеност зрачењу топлоти) |
Пост-Схифт | Агресивно стругање усне и посуде за уклањање стврднуте шљаке. | 20 - 30 минута | Средње (физичко оптерећење, оштре ивице) |
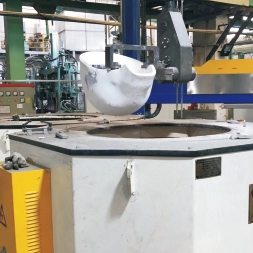
Модерне ливнице се све више окрећу напредним материјалима како би решиле инхерентне недостатке гвожђа. Кугла за керамичко ливење представља фундаменталну промену у начину на који рукујемо растопљеним металом. Ослања се на хемијску инертност и топлотну изолацију, а не на грубу механичку снагу.
Ове кутлаче нису направљене од традиционалне крхке грнчарске керамике. Они користе напредна вакуумско формирана алуминијум-силикатна влакна. Произвођачи мешају ова високотемпературна влакна са специјализованим неорганским везивима. Процес вакуумског формирања поравнава влакна у густу, круту матрицу. Површина често добија власнички третман против влажења. Ово ствара композитну структуру која је отпорна на екстремне температуре док остаје невероватно лагана. Влакнаста природа материјала даје му благи степен флексибилности у поређењу са чврстом синтерованом керамиком, омогућавајући му да се носи са термичким ширењем растопљеног метала без ломљења.
Дефинишућа карактеристика керамичке матрице је њена изолациона способност. За разлику од гвожђа, керамичка влакна имају изузетно ниску топлотну проводљивост. Када напуните керамичку посуду растопљеним металом, топлота остаје заробљена у кади. Зидови лонца не апсорбују топлотну енергију, нити зраче топлоту у околни ваздух. Ова изолација драстично смањује пад температуре између пећи и калупа за ливење. Оператери могу да одржавају чврсте топлотне толеранције без прегревања главне пећи. Метал остаје веома течан, осигуравајући да у потпуности испуњава сложене шупљине калупа пре очвршћавања.
Алуминијум-силикатни композити су хемијски инертни према већини обојених метала. Растопљени алуминијум, цинк и магнезијум једноставно се не лепе за површину. Ова карактеристика не влажења имитира ефекат воде која се котрља са навоштене површине. Пошто метал не може да прионе за подлогу, накупљање шљаке и шљаке је минимално. Што је још важније, ова хемијска инертност у потпуности елиминише ризик од растварања гвожђа. Постижете врхунску чистоћу метала без ослањања на ломљиве премазе за прање. Хемија легуре остаје чиста од пећи до калупа.
Ливено гвожђе захтева скупе пешчане калупе или трајне алате. Модификација дизајна од ливеног гвожђа је спора и тешка. Керамичка влакна која се формирају у вакууму су веома прилагодљива. Произвођачи могу лако креирати прилагођене геометрије. Они могу да интегришу преграде за скимер директно у посуду да задрже површинску шљаку током сипања. Они могу дизајнирати специјализоване изливе како би осигурали несметан, ламинарни проток метала. Ова могућност обликовања омогућава ливницама да прилагоде посуду тачно према својим специфичним вратима калупа и брзинама сипања, оптимизујући динамику флуида у процесу ливења.
Да бисмо донели информисану инжењерску одлуку, морамо да упоредимо ова два материјала у одређеним оперативним категоријама. Разлике диктирају како ће ваша линија за ливење радити под свакодневним производним стресом.
Губитак топлоте диктира вашу енергетску стратегију. Стандардна кутлача од ливеног гвожђа може изгубити неколико степени у минути током транзита. Гвожђе делује као радијатор. Да би се осигурало да метал доспе у калуп на одговарајућој температури, ливнице морају повећати задату вредност пећи за држање. Ово троши огромне количине енергије и брже разграђује ватросталну облогу пећи.
Керамичка посуда у потпуности мења ову динамику. Матрица изолационих влакана смањује стопу губитка топлоте на делић оне која се види код гвожђа. Метал задржава топлоту. Сходно томе, можете смањити подешену температуру ваше пећи за држање. Смањење температуре пећи штеди енергију. Такође смањује растворљивост гасовитог водоника у растопљеном алуминијуму. Мање водоника значи мању порозност у вашим завршним одливцима. Топлотна ефикасност директно побољшава ваш металуршки принос.
Специфична тежина говори причу о тежини. Ливено гвожђе има специфичну тежину од отприлике 7,2. Композити керамичких влакана су између 1,2 и 1,5. Керамичка посуда је знатно лакша од гвоздене посуде идентичне величине.
За ручно изливање, ово смањење тежине је трансформативно. Оператери доживљавају мање напрезање рамена и леђа. Они могу да контролишу изливање са већом прецизношћу, прецизно ударајући чашу за сипање без проливања. Ово смањење физичког напрезања побољшава здравље на радном месту и повећава дневни учинак.
За аутоматизоване системе, тежина је једнако важна. Роботске руке за пренос имају строга ограничења носивости. Тешки лонац за гвожђе троши велики део те носивости. Лакша керамичка посуда омогућава роботу да се креће брже без оптерећења серво мотора. Када дизајнирају нове аутоматизоване радне ћелије, инжењери могу одредити мање, брже роботе јер је тежина алата драстично смањена.
Пикап од гвожђа је непријатељ ливења обојених гвожђа. Када заштитни премаз на посуди за гвожђе огребе или се истроши, растопљени алуминијум напада голо гвожђе. Раствара гвожђе у топи. Ово ствара сложена интерметална једињења гвожђе-алуминид. Ова једињења се манифестују као тврде тачке у финалном ливењу.
Када ЦНЦ машина удари у једну од ових тврдих тачака, алат за сечење се кида или ломи. Цео одлив постаје отпад, а обрадни центар доживљава непланиране застоје. Керамичка посуда природно не садржи гвожђе. Хемијски је инертан. Чак и ако се површина изгребе, нема гвожђа за растварање. Елиминисање ове варијабле директно смањује грешке у машинској обради и продужава век вашег алата за сечење.
Зрачна топлота представља стални ризик од опекотина. Кугла од ливеног гвожђа напуњена алуминијумом на 700°Ц сија од топлоте. Спољни омотач достиже опасне температуре. Случајни контакт доводи до тешких опекотина. Зрачна топлота такође исцрпљује оператера, што доводи до топлотног стреса током летњих месеци.
Керамичка изолација одржава спољашњу шкољку знатно хладнијом. Док је још врућ, не зрачи интензивну топлоту у лице и руке оператера. Ово смањење ризика од опекотина ствара безбедније радно окружење. Штавише, елиминисање свакодневне примене ватросталних премаза за прање побољшава квалитет ваздуха. Више нема прашине бор нитрида у ваздуху. Оператери удишу чистији ваздух, смањујући респираторне опасности на поду ливнице.
Свакодневни радни ток одржавања за ливено гвожђе је радно интензиван. На почетку смене, оператери морају састругати стару шљаку. Морају нанети свеж слој премаза за прање. Затим морају претходно загрејати кутлачу да би се премаз потпуно осушио. Ако је премаз мокар, растопљени метал ће изазвати експлозију паре. Овај процес троши драгоцено време производње.
Керамичке посуде захтевају минимално одржавање. Не постоји дневни премаз за наношење. Оператери врше једноставну визуелну инспекцију. На крају смене, нежно уклањају остатке шљаке дрвеним или месинганим стругачем. Прелазак на минимално одржавање одржава производну линију у покрету и смањује трошкове рада.
метрика перформанси | Кувачка од ливеног гвожђа | Кувачка од композитних керамичких влакана |
|---|---|---|
Тхермал Цондуцтивити | Веома висок (брзи губитак топлоте) | Веома ниско (одлично задржавање топлоте) |
Тежина / Ергономија | Тешка (висок замор оператера) | Лаган (смањује физички напор) |
Ризик од контаминације гвожђем | Висока (захтева беспрекоран премаз) | Нула (хемијски инертан материјал) |
Захтеви за премазивање | Обавезна дневна примена | Није потребно |
Механичка издржљивост | Висока отпорност на удар | Подложно оштећењу од удара |
Прелазак на керамичку кутију за ливење захтева пажљиво планирање. Иако су техничке предности јасне, материјал се понаша другачије од гвожђа. Морате се позабавити специфичним ризицима имплементације да бисте осигурали успешно увођење.
Примарни недостатак керамичких влакана је његова механичка крхкост. Не поседује отпорност на удар од ливеног гвожђа. Ако руковалац испусти кутлачу за гвожђе, може се удубити. Ако оператер испусти керамичку кутлачу на бетонски под, вероватно ће се разбити. Агресивно ударање посуде о ивицу пећи за држање ће изазвати пукотине. Овим алатима морате поступати пажљиво. Направљени су за термичке перформансе, а не за трауму од тупе силе. Ливнице морају да примењују строге протоколе руковања како би спречиле случајна оштећења током транспорта и складиштења.
Не можете једноставно причврстити керамичку посуду на челичну ручку. Сила стезања ће здробити матрицу влакана. Керамичке посуде захтевају прилагођене челичне колевке или потпорне корпе. Ове корпе пружају структурну подршку. Они равномерно држе посуду, распоређујући силе подизања по целој површини. Када их интегришу у аутоматизоване поставке аутоматског сипања, инжењери морају да дизајнирају прецизан хардвер за монтажу како би осигурали корпу без прикљештења керамике. Често се слој керамичког папира поставља између челичне корпе и кутлаче како би се обезбедио јастук и прилагодиле мале разлике у термичком ширењу.
Усвајање ове технологије захтева културну промену на поду ливнице. Оператери су навикли на агресивно руковање. Ударају гвозденим алатом о пећи да би избацили шљаку. Они користе тешка челична длета за стругање шљаке. Морате обучити оператере да напусте ове навике. Морају прећи на пажљиво руковање. За чишћење су потребни специјализовани алати, као што су дрвени клинови, месингани стругачи или чврсте пластичне четке. Коришћење челичног длета на керамичкој посуди ће издубити површину и уништити алат. Менаџмент мора стриктно да спроводи ове нове протоколе чишћења.
Иако керамичке кутлаче не захтевају премазе за прање, захтевају пажљиво претходно загревање пре прве употребе. Производни процес може оставити трагове преостале влаге унутар матрице влакана. Ако потпуно нову, хладну кутлачу уроните директно у растопљени алуминијум, ова влага се тренутно претвара у пару. Ово изазива термички шок и може да напукне посуду. Морате се придржавати строгих протокола претходног загревања. Типично, ово укључује постављање нове посуде близу пећи како би се полако избацила влага током неколико сати пре него што додирне течни метал. Када нестане почетне влаге, дневно предгревање је много брже него са гвожђем.
Започните контролисано испитивање са једном ћелијом да бисте измерили стварно задржавање температуре и упоредили је са вашом постојећом базом гвожђа.
Дизајнирајте и израдите одговарајуће челичне потпорне корпе обложене керамичким папиром пре пуштања у производњу било које керамичке посуде.
Спроведите практичне тренинге са оператерима, наглашавајући употребу алата за чишћење од обојених метала као што су дрвени стругачи.
Успоставите стриктан протокол претходног загревања за све нове посуде како бисте елиминисали влагу у производњи и спречили пуцање топлотног шока.
О: Животни век у потпуности зависи од руковања. Уз пажљиво коришћење и правилно чишћење, керамичка посуда може трајати неколико недеља до месеци у непрекидној производњи. Ливено гвожђе генерално траје дуже од физичких утицаја, али његов употребни век је често кратак термичким савијањем или деградацијом усана.
О: Не. Композити керамичких влакана су дизајнирани посебно за обојене метале као што су алуминијум, цинк и магнезијум. Температуре изливања за челик и гвожђе су превисоке и брзо ће деградирати или растопити матрицу алумини-силикатних влакана.
О: Не. Урођена хемијска својства композитног материјала су неквашење обојених метала. Не морате да наносите бор нитрид или средства за прање од коштаног пепела, што значајно штеди време дневног одржавања и елиминише опасности од прашине из ваздуха.
О: Морате користити мекше алате. Никада не користите челична длета или чекиће. Нежно остружите унутрашњост дрвеним клином, месинганим стругачем или тврдом пластичном четком док је посуда још топла да бисте уклонили остатке шљаке без искапања површине.
О: Да. Пошто изолациона својства спречавају брз губитак топлоте током преноса, не морате прегрејати метал у пећи за држање. Ово штеди енергију и смањује апсорпцију гаса водоника, што минимизира порозност алуминијумских одливака.


