
Прегледи:0 Аутор:Уредник сајта Време објављивања: 2026-10-15 Порекло:Сите


Операције ливења метала великог обима суочавају се са сталним уским грлом током фазе завршне обраде: уклањањем унутрашњих песковитих језгара из сложених одливака. Ручно уклањање песка се у великој мери ослања на пнеуматске алате и физичку силу. Овај застарели приступ ствара непредвидљива времена циклуса и успорава укупну производњу. Такође узрокује високу стопу отпада због случајног оштећења ливења. Штавише, ручно ударање чекићем излаже раднике озбиљним ризицима по здравље на раду. Оператери се суочавају са сталним излагањем силицијум прашини и изложени су великом ризику од развоја синдрома вибрација. Ливнице морају да пређу са променљивог ручног рада да би остале конкурентне. Имплементација аутоматизоване машине за украшавање обезбеђује неопходну оперативну надоградњу. Ова технологија помера унутрашње уклањање песка са непредвидивог ручног посла на високо контролисан, скалабилан производни процес. Аутоматизација доноси предвидљивост и прецизност у одељење за завршну обраду. Коначно можете да ускладите своју брзину завршне обраде са својим аутоматизованим линијама за изливање, обезбеђујући глаткији, сигурнији и веома ефикасан ток производње.
Смањење отпадака: аутоматизоване машине за украшавање користе прецизне, подесиве фреквенције вибрација да уклоне песак без изазивања микро-пукотина или оштећења површине сложених одливака.
Убрзање протока: Интегрисање наменске станице за декорисање драстично смањује време циклуса, усклађујући темпо одељења за завршну обраду са линијама за калуповање и изливање.
Безбедност и усклађеност: Затворени декоративни системи ублажавају прашину од силицијум диоксида у ваздуху, управљају акустичним емисијама и елиминишу ергономске опасности повезане са ручним ударцем чекићем, обезбеђујући стриктно поштовање еколошких и професионалних правила.
Временски оквир РОИ: Капитални издаци за опрему за украшавање се обично надокнађују кроз смањене трошкове рада, ниже стопе кварова, смањену потрошњу енергије и повећану укупну ефикасност опреме (ОЕЕ).
Скалирање ливничке операције открива очигледне слабости традиционалних метода уклањања песка. Ручно украшавање једноставно не може да иде у корак са савременим аутоматизованим линијама за ливење и изливање. Ослањање на људске оператере да ручно избијају замршене језгре песка ствара тренутно уско грло у производњи. Физичка ограничења ручног рада директно гуше учинак читавог објекта.
Ручно украшавање је невероватно радно интензивно. Радници користе тешке пнеуматске чекиће за ударање одливака више пута, са циљем да разбију унутрашње везиво језгра песка грубом силом. Потребан физички напор је огроман, а замор оператера брзо наступа. Како се замор повећава, темељност уклањања песка се смањује. Ова недоследност оставља заостали песак заробљеним дубоко унутар сложених унутрашњих расхладних омотача или пролаза за течност.
Секундарни рад на чишћењу: Одливци са преосталим песком захтевају секундарне станице за ручно чишћење. Ово додаје непотребне радне сате свакој серији и ремети ток производње.
Оштећења при машинској обради: Заробљени песак често излази током низводне ЦНЦ обраде. Силикатни песак је веома абразиван. Када се помеша са расхладном течношћу за обраду, брзо уништава скупе алате за сечење, убрзава хабање алата и приморава производњу да се заустави ради превремене замене алата.
Повишене стопе отпада: Претерано ручно ударање чекићем често узрокује удубљење површине или микро-ломове у самом одливу. Ово троши енергију и сировине које су већ уложене у изливени метал.
Пропусност ливнице је само онолико брза колико и њен најспорији процес. У многим објектима, одељења за завршну обраду и чишћење делују као велики гас за укупну производњу. Аутоматске машине за ливење производе калупе брзим темпом, а аутоматизовани системи за изливање ефикасно испуњавају те калупе. Међутим, ако се процес украшавања ослања на ручни рад, одливци се гомилају на расхладном поду. Одељење за завршну обраду једноставно не може довољно брзо да обради метал.
Ручно украшавање вага лоше. Не можете лако удвостручити учинак декорације без удвостручења простора и радне снаге. Унајмљивање и задржавање радника за тако тежак, физички захтеван рад је све теже. Немогућност линеарног скалирања ручног декорисања са аутоматизованим линијама за изливање приморава ливнице да пригуше своју примарну производњу. Надоградња на аутоматизовани систем завршне обраде елиминише ово уско грло и омогућава целом објекту да ради у свом правом капацитету.
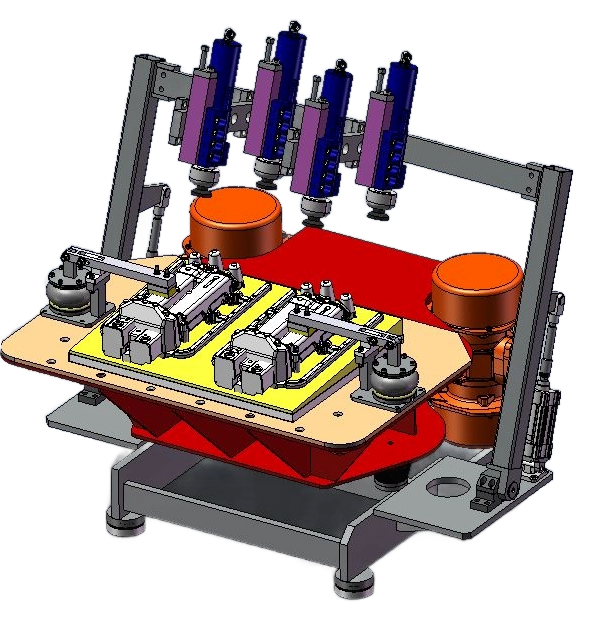
Прелазак на аутоматизовано уклањање песка трансформише одељење за завршну обраду. Наменска машина за украшавање уводи прецизност, брзину и сигурност у иначе хаотичан процес. Ливнице добијају тренутну контролу над временом циклуса и стопама отпада.
Аутоматско украшавање се ослања на циљану кинетичку енергију, а не на случајну грубу силу. Ове машине користе програмабилне серво моторе за генерисање специфичних фреквенција вибрација. Опрема безбедно стеже ливење и примењује усмерену енергију удара. Ова енергија се преноси кроз метал и директно у језгро песка, брзо разбијајући хемијске везе везива за песак.
Права предност лежи у подешавању резонанције. Свака геометрија ливења има одређену резонантну фреквенцију. Модерна опрема за украшавање омогућава оператерима да подесе фреквенцију вибрација тако да одговара ливењу. Ова циљана резонанца уситњава унутрашњи песак без изазивања металуршког напрезања у металу. Спречавање напрезања је неопходно приликом обраде алуминијумских компоненти танких зидова или сложених одливака од гвожђа. Ручно ударање чекићем често узрокује пуцање или деформацију на овим деликатним подручјима. Прецизна контрола фреквенције елиминише овај ризик и значајно смањује стопу отпада.
Аутоматизација замењује променљиви људски рад фиксним, програмабилним машинским циклусима. Ручном оператеру може бити потребно пет минута да очисти сложени блок мотора у понедељак ујутро. До петка поподне, умор би то време могао да продужи на дванаест минута. Ова варијабилност чини планирање производње готово немогућим. Аутоматизована опрема извршава потпуно исто време циклуса сваки појединачни циклус.
Предвидљива пропусност омогућава прецизно заказивање и поуздано време испоруке. Напредна опрема за украшавање често има конфигурације са више станица или више глава. Ови системи обрађују два, четири или чак шест одливака истовремено. Подешавање са више глава драстично смањује време циклуса по делу, обезбеђујући да одељење за завршну обраду лако држи корак са континуираним излазом линије за изливање.
Окружење у ливници представља значајан ризик по здравље, првенствено од прашине и буке од силицијум диоксида. Ручно украшавање ствара огромне облаке силицијум диоксида у ваздуху. Удисање ове прашине доводи до силикозе, тешке респираторне болести. Регулаторна тела стриктно прате и кажњавају прекомерно излагање силицијум диоксиду. Модерна опрема за украшавање директно решава ову опасност.
Аутоматизовани системи раде у потпуно затвореним, звучно изолованим кабинама. Ове кабине имају наменске прикључке за усисавање прашине. Усисивачи велике снаге извлаче силицијум диоксид у ваздуху из коморе пре него што се врата отворе. Ово одржава околни фабрички ваздух чистим и обезбеђује стриктно поштовање прописа. Аутоматизација у потпуности уклања оператера из процеса физичког ударања чекића, елиминишући ризик од синдрома вибрације шака-рука (ХАВС).
Традиционално ручно украшавање се у великој мери ослања на компримовани ваздух. Пнеуматски чекићи непрекидно троше огромне количине ваздуха. Производња компримованог ваздуха је један од најскупљих комуналних трошкова у било ком производном погону. Пнеуматски системи су такође склони цурењу, што додатно троши енергију.
Модерни аутоматизовани системи за украшавање користе високо ефикасне серво-електричне погоне. Електрични вибрациони мотори троше део енергије потребне за напајање групе пнеуматских ручних алата. Кинетичка енергија се преноси директно у ливење са минималним губицима. Овај прелазак са пнеуматске на електричну енергију значајно смањује укупни угљенични отисак одељења за завршну обраду.
Метриц | Ручно пнеуматско украшавање | Аутоматизована машина за украшавање |
|---|---|---|
Цицле Тиме | Веома варијабилна (зависна од умора) | Фиксно, програмабилно и доследно |
Стопа отпада | Висока (због оштећења грубом силом) | Ниска (због подешавања резонанције) |
Извор енергије | Компримовани ваздух велике запремине | Ефикасни серво-електрични погони |
Оператор Хазард | Изложеност силицијум-диоксиду, ХАВС, висока бука | Потпуно затворен, изолован рад |
Улагање у аутоматизовану опрему за завршну обраду даје снажан поврат улагања. Ливнице надокнађују своје капиталне издатке кроз неколико фактора композитора. Директни трошкови рада опадају јер је потребно мање оператера за обраду исте количине одливака. Драстично смањење отпадних делова штеди сировину и енергију за топљење. Трошкови потрошног материјала се смањују како нестаје ослањање на ручне пнеуматске алате и замена длета.
Осим директне уштеде, аутоматизација пружа стратешку предност у раду. Ливнице се боре да запосле раднике за физичко кажњавање задатака. Аутоматизацијом процеса украшавања можете прерасподелити своју постојећу радну снагу на улоге веће вредности. Оператери могу да пређу на осигурање квалитета, програмирање машина или превентивно одржавање. Ово побољшава задржавање запослених и користи људску интелигенцију тамо где је то најважније.
Не одговарају све технологије украшавања сваком типу ливења. Избор праве опреме захтева усклађивање механике машине са вашим специфичним производним потребама. Ливнице морају проценити механичке вибрације, водени млаз и термичке системе. Свака технологија нуди различите предности у зависности од сложености ливења и хемије везива.
Механички вибрациони системи су радни коњи ливачке индустрије. Они користе тешке електричне моторе за стварање високофреквентних удара. Машина стеже одлив и снажно га тресе, уситњавајући унутрашње језгро песка. Растресити песак тада испада кроз природне отворе ливења.
Ови системи су идеални за производњу великих количина. Одлични су у обради аутомобилских делова као што су блокови мотора, главе цилиндара и стандардни одливци од гвожђа или алуминијума. Примарне предности су велика брзина обраде, робусна поузданост и ниска потрошња. Међутим, механички системи имају ограничења. Они се боре да потпуно очисте веома замршене, дубоко унутрашње расхладне омоте без секундарних процеса. Ако одливу недостаје довољно излазних рупа, уситњени песак не може лако да побегне.
Системи са воденим млазом имају потпуно другачији приступ. Уместо вибрација, они користе водене токове под високим притиском како би избацили језгро песка из одливака. Роботска рука обично води специјализовану млазницу директно у унутрашње шупљине ливења. Вода под високим притиском тренутно сече кроз стврднуто везиво песка.
Ова технологија је најпогоднија за ваздухопловне компоненте, деликатне легуре и одливе са веома сложеном унутрашњом геометријом. Највећа предност је потпуно одсуство механичког напрезања. Млаз воде савршено уклања све остатке везива без вибрирања или удара на ломљив метал. Међутим, системи са воденим млазом захтевају већи почетни капитал. Такође захтевају комплексне системе за третман воде и филтрацију за одвајање влажног песка од воде. Времена циклуса су генерално спорија у поређењу са механичким вибрацијама.
Феатуре | Механичко/вибрационо украшавање | Ватер Јет Децоринг |
|---|---|---|
Примари Мецханисм | Кинетички удар високе фреквенције и резонанција. | Циљани водени токови високог притиска. |
Најбољи случајеви употребе | Блокови мотора, велики аутомобили, стандардно гвожђе. | Ваздухопловство, деликатне легуре, сложене унутрашње јакне. |
Механички стрес | Ниска до умерена (захтева прецизно подешавање резонанције). | Нема механичког напрезања на ливењу. |
Брзина времена циклуса | Веома брзо (често испод 60 секунди по циклусу). | Спорије (захтева прецизно роботско усмеравање млазница). |
Утилити Рекуирементс | Електрична енергија, стандардно усисавање прашине. | Пумпе високог притиска, комплексна филтрација воде. |
Термичко украшавање комбинује топлотну обраду са разградњом песка у језгру. Одливци се стављају у високотемпературну пећ. Интензивна топлота сагорева органска везива која држе језгро песка заједно. Како се везиво сагорева, језгро песка се урушава у лабава зрна. Овај процес се често удвостручује као металуршка топлотна обрада самог ливења.
Интеграција термичког украшавања са мелиорацијом песка нуди огромну уштеду материјала. Када се песак сруши из одливака, аутоматизовани транспортери га транспортују директно до јединице за мелиорацију. Систем чисти и хлади песак, чинећи га спремним за тренутну поновну употребу у језгру пуцача. Рециклирање песка у језгру директно из процеса декорисања драстично смањује захтеве за куповину сировина и минимизира накнаде за одлагање отпада.
Тип везива за песак који користите у великој мери диктира ваш избор технологије украшавања. Индустрија ливнице се брзо помера ка еколошки прихватљивим неорганским везивним средствима. Ова везива производе нула штетних емисија током изливања. Међутим, неорганска везива се значајно стврдњавају након ливења. Не сагоревају и не деградирају од топлоте растопљеног метала као што то чине традиционалне органске смоле.
Уклањање неорганских језгара захтева опрему за украшавање са знатно већим ударним силама. Потребне су вам специјализоване конфигурације чекића и агресивни вибрациони профили да бисте прекинули ове чврсте везе. Алтернативно, системи са воденим млазом су одлични у растварању неорганских везива. Такође морате узети у обзир 3Д штампана језгра песка. Штампана језгра често имају невероватно сложене унутрашње геометрије без вентилације. Ови сложени дизајни захтевају високо програмабилне машине за украшавање са више оса како би се осигурало да се сав заробљени песак успешно евакуише.
Набавка аутоматизованог система за уклањање песка захтева пажљиву техничку процену. Морате гледати даље од основних спецификација и анализирати како се опрема интегрише у ваш конкретан објекат. Фокусирајте се на капацитете носивости, компатибилност аутоматизације и дугорочне захтеве одржавања.
Физичка величина и тежина ваших одливака диктирају потребну величину машине. Морате проценити ограничење максималног терета машине. Ово ограничење мора удобно да премаши тежину вашег најтежег одливака, укључујући унутрашњи песак и систем затварања. Свакодневно гурање машине до границе максималног носивости убрзава хабање и изазива превремени квар мотора.
Једнако важан је и систем стезања. Машина мора безбедно да ухвати одлив без да га пригњечи. Процените флексибилност замене алата и учвршћења. Производна окружења са великим бројем мешавина и малог обима захтевају брзе промене прибора. Ако замена чељусти за стезање траје два сата, губите драгоцено време производње. Потражите системе са алатима који се брзо мењају или програмабилним, прилагодљивим стезним чељустима који раде са више геометрија.
Самостална машина и даље захтева ручно учитавање, што ограничава њен потенцијал. Да би се максимизирала пропусност, опрема мора неприметно да се интегрише са вашом постојећом аутоматизацијом ливнице. Процените способност машине да се повеже са роботским рукама за утовар и истовар. Врата кабине морају се брзо отварати и омогућити слободан приступ роботској хватаљци.
Оцените системе управљања. ПЛЦ машине мора беспрекорно комуницирати са вашим централним софтвером за управљање ливницама. Могућности евидентирања података су неопходне за аутоматско праћење времена циклуса, фреквенције вибрација и кодова грешака. Уверите се да систем укључује аутоматизоване транспортере за испуштање песка. Упрашени песак се мора континуирано евакуисати из базе машине како би се спречила унутрашња блокада.
Почетни капитални издаци су само један део финансијске једначине. Морате проценити текуће оперативне трошкове потребне да би опрема радила. Потрошња електричне енергије је примарни фактор. Упоредите киловат-часове серво мотора код различитих произвођача. Високо ефикасни мотори штеде хиљаде долара годишње.
Узмите у обзир захтеве за компримованим ваздухом за пнеуматске стезне чељусти или унутрашње млазнице за издувавање. Иако је мање од ручних алата, прекомерна употреба ваздуха и даље повећава трошкове комуналних услуга. Фактор у одлагању отпада. Ако се одлучите за систем воденог млаза, израчунајте трошкове повезане са филтрирањем и одлагањем муља од влажног песка. Разумевање ових текућих трошкова обезбеђује тачно буџетирање и спречава финансијска изненађења након инсталације.
Окружење у ливници је невероватно сурово. Опрема за декорацију ради у непрекидној олуји високо абразивног силицијум песка. Ово окружење брзо уништава незаштићене механичке компоненте. Морате анализирати издржљивост унутрашњег дизајна машине. Уверите се да су све линеарне вођице, лежајеви и мотори потпуно заптивени и под притиском како би се спречила улазак прашине.
Процените доступност уобичајених делова који се хабају. Чекићи, чељусти за стезање и носачи за изолацију вибрација ће на крају захтевати замену. Ако замена чекића захтева растављање целе кабине, време застоја у одржавању ће нагло порасти. Делови који се хабају треба да буду лако доступни са предње стране машине. Прегледајте уговор о нивоу услуге продавца како бисте били сигурни да гарантују брзу испоруку резервних делова.
Инсталирање тешке индустријске машинерије носи инхерентне ризике. Потребно је правилно планирање да би се обезбедио несметан прелазак са ручне на аутоматизовану завршну обраду. Морате се позабавити захтевима темеља, акустичком усаглашеношћу и обуком оператера много пре него што опрема стигне на ваш под.
Машине са високофреквентним вибрацијама генеришу огромне количине кинетичке енергије. Ако није правилно изолована, ова енергија се преноси директно у под ливнице. Пренос структуралних вибрација може озбиљно оштетити оближњу прецизну опрему, као што су ЦНЦ млинови или ЦММ машине за инспекцију. Такође може проузроковати дуготрајно оштећење темеља зграде.
Ублажавање овог ризика захтева прецизно просторно планирање и нискоградњу. Не можете једноставно причврстити ове машине за стандардни бетонски под. Захтевају изоловане, армирано бетонске темеље. Подлога за уградњу мора бити физички одвојена од околне подне плоче помоћу материјала који пригушују вибрације. Блиско сарађујте са продавцем опреме да бисте добили тачне нацрте темеља месецима пре испоруке.
Декорисање са високим утицајем је невероватно гласан процес. Метал ударни метал, у комбинацији са високофреквентним вибрацијама, лако прелази безбедне границе децибела. Рад изнад 85 децибела без одговарајуће заштите крши прописе о заштити на раду и захтева високе новчане казне. Загађење буком такође деградира радну средину за цео објекат.
Уверите се да пакет набавке укључује акустична кућишта за тешке услове рада. Кабина машине мора бити израђена од дебелих материјала који пригушују звук. Пажљиво прегледајте заптивке на вратима, јер бука лако излази кроз лоше заптивке. Правилно дизајнирана акустична кабина смањује радну буку на безбедне, усклађене нивое, штитећи вашу радну снагу и вашу компанију од одговорности.
Аутоматизована опрема захтева квалификоване оператере да управљају процесом. Погрешно конфигурисана подешавања вибрације могу уништити серију скупих одливака у секунди. Примена превеликог притиска стезања ће згњечити деликатне алуминијумске делове. Прелазак ваше радне снаге са ручног ударања чекићем на машинско програмирање захтева посвећен напор.
Нагласите потребу за свеобухватном обуком добављача. Ваш тим мора да научи како да креира специфичне рецепте за обраду различитих геометрија ливења. Морају да разумеју како да подесе фреквенције вибрација и прецизно подесе силе удара. Особље за одржавање мора бити обучено о дневним протоколима превентивног одржавања. Правилна обука осигурава да максимално искористите потенцијал опреме док избегавате катастрофалне грешке при подешавању.
Започните свеобухватну анализу времена циклуса са добављачима који су ушли у ужи избор да бисте упоредили њихов предложени проток са вашом тренутном ручном базом.
Затражите физички пилот тест користећи најтеже, сложено ливење ваше ливнице да бисте проверили стварне могућности уклањања језгра машине.
Извршите детаљну ревизију локације са грађевинским инжењерима да бисте дефинисали неопходну изолацију темеља и захтеве за акустичним кућиштем.
Прегледајте своју тренутну хемију везива са произвођачем опреме како бисте били сигурни да сила удара машине може да поднесе тврдоћу након ливења.
О: Времена циклуса значајно варирају у зависности од величине ливења, сложености језгра и типа везива. Стандардно ливење гвожђа за аутомобиле може потрајати 10 до 30 секунди. Веома сложене геометрије или крута неорганска везива могу продужити време циклуса на 3 минута. Машине са више глава обрађују неколико делова истовремено, драстично смањујући просечно време по делу.
О: Да, модерне машине ефикасно рукују оба материјала. Оператери морају стриктно прилагодити програмабилне рецепте. Алуминијум је мекши и склонији деформацијама. Притисак стезања, сила ударца и фреквенције вибрација морају се смањити у поређењу са агресивним подешавањима која се користе за одливање од тешког гвожђа.
О: Неорганска везива одржавају високу заосталу чврстоћу након ливења јер не сагоревају као органске смоле. Руковање њима захтева специјализоване механичке машине са високим ударом и агресивне конфигурације чекића. Системи са воденим млазом су такође веома ефикасни, јер се вода под високим притиском раствара и сече кроз круте неорганске везе без ослањања на механичку силу.
О: Аутоматизовани системи имају специјализоване канале за пражњење уграђене у базу машине. Како се песак у језгру уситњава, он пада кроз ове канале директно на вибрационе транспортере. Ови транспортери транспортују растресити песак даље од завршне површине и убацују га директно у јединице за термичку или механичку рекултивацију за рециклажу.
О: Кинетичка опрема високе фреквенције не може да се причврсти за стандардне фабричке подове. Они захтевају изоловане, армирано-бетонске подлоге. Ове специјализоване подлоге апсорбују огромну кинетичку енергију генерисану током циклуса. Изолација спречава пренос структуралних вибрација, који би иначе могли оштетити зграду или пореметити оближњу прецизну машинску опрему.
О: Ни једно ни друго није универзално боље; служе различитим потребама. Декорисање воденим млазом је супериорно за деликатне легуре и сложене унутрашње геометрије јер примењује нула механичког напрезања. Механичке вибрације су знатно супериорније за производна окружења велике брзине и великог обима где су приоритет брзи циклуси и нижи оперативни трошкови.
О: Аутоматизовани системи драстично побољшавају безбедност уклањањем оператера од опасног ручног рада. Затворене, извучене кабине хватају прашину од силицијум диоксида у ваздуху, спречавајући респираторне болести и обезбеђујући еколошку усклађеност. Акустична кућишта управљају тешким загађењем буком. Аутоматизација елиминише ергономске повреде и синдром вибрација изазваних ручним пнеуматским ударцем.


